Install rear crossmember - AR64.20-P-1100-05GY
 |
Measures for preventing damage to vehicles or components when performing arc welding work |
All models |
AH00.00-N-0005-01A |
COMMERCIALLY AVAILABLE TOOLS
| Number |
Designation |
| WH58.30-Z-1003-02A |
Clamping pliers |
| WH58.30-Z-1001-03A |
Round wire brush, braided, dia. 70 mm |
| WH58.30-Z-1023-04A |
Abrasive disk, dia. 50 mm, 80 m/s (max. 23,000 rpm) |
| WH58.30-Z-1024-04A |
Abrasive disk, dia. 115 mm, 80 m/s (max. 13,250 rpm) |
WORKSHOP EQUIPMENT
| WE58.40-Z-1001-02A |
Inert gas welder |
| WE58.40-Z-1002-02A |
Spot welder |
| WE58.40-Z-1001-03A |
Drill (electric/pneumatic) |
| WE58.40-Z-1002-03A |
Straight grinder (electric/pneumatic) |
| WE58.40-Z-1003-03A |
Angle grinder (electric/pneumatic) |
| WE58.40-Z-1005-03A |
Wet/dry vacuum cleaner |
REPAIR MATERIALS
| Number |
Designation |
Order number |
| BR00.45-Z-1001-07A |
Zinc dust paint suitable for spot welding |
A 000 986 34 42 |
 Courtesy of MERCEDES-BENZ OF NORTH AMERICA.
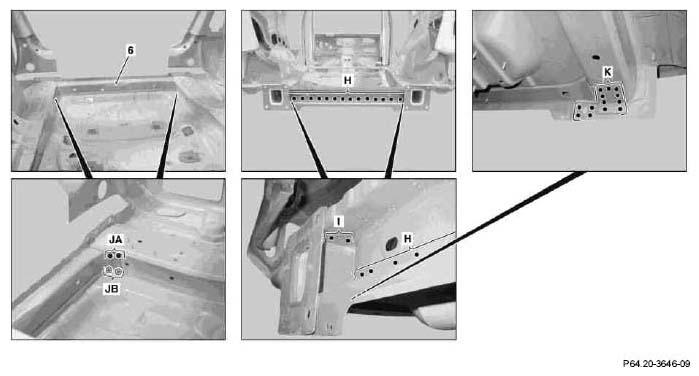
- Insert rear cross member inner section (6) and fasten with clamping pliers
 .
- Weld rear cross member inner section (6) in areas H, I, JA and K
 .
- Weld rear cross member inner section (6) in area JB
 .
 Courtesy of MERCEDES-BENZ OF NORTH AMERICA.
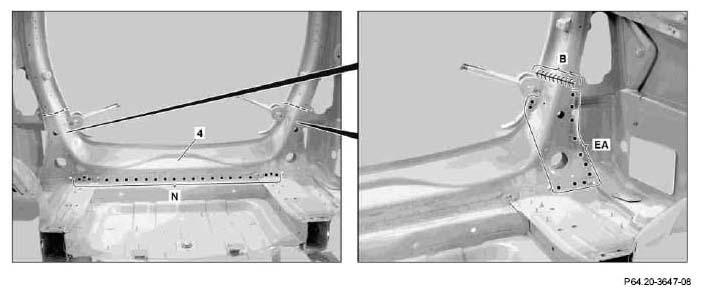
- Insert D-ring section (4) and fasten with clamping pliers
- Weld D-ring section (4) in areas EA and N
.
- Weld D-ring section (4) in area B
 .
- Grind continuous seams of D-ring section (4) down flat
- Clean welds.
- Insert lock carrier reinforcement (3) and fasten with clamping pliers
- Weld lock carrier reinforcement (3) in areas GA and GB
- Clean welds.
- Apply primer to areas no longer accessible during further work
 Do not apply primer to flanges still to be welded!
- Insert lock carrier (5) and fasten with clamping pliers.
- Weld lock carrier (5) in area MA
.
- Weld lock carrier (5) in areas OA and OB
.
- Weld lock carrier (5) in area L
.
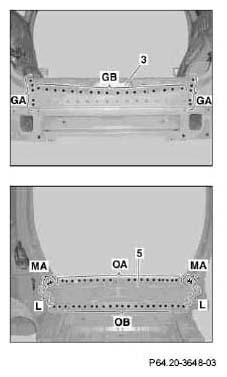 Courtesy of MERCEDES-BENZ OF NORTH AMERICA.
- Clean welds.
- Apply primer to areas no longer accessible during further work
Do not apply primer to flanges still to be welded!
- Insert rear cross member outer section (2) and fasten with clamping pliers
.
- Weld rear cross member outer section (2) in areas DB, DC and DD
.
- Clean welds.
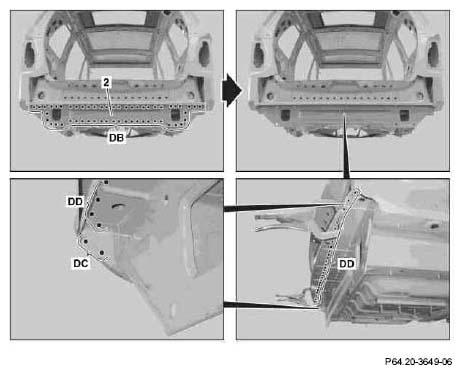 Courtesy of MERCEDES-BENZ OF NORTH AMERICA.